ERP industriel : le mauvais paramétrage qui transforme vos données en angle mort
Un ERP industriel ne se choisit pas uniquement selon une liste de modules ou un tarif. Il doit relier la commande client, les besoins en matières, l’atelier, le contrôle qualité, l’expédition et la facturation dans un flux fiable. Pour une entreprise de production, le bon outil traduit ses nomenclatures, ses contraintes de capacité et son mode de fabrication sans alourdir le travail des équipes.
Un ERP industriel relie la gestion et l’atelier
Un ERP industriel est un progiciel de gestion intégré conçu pour piloter les processus d’une entreprise qui fabrique, assemble ou transforme des produits. Il centralise les données commerciales, techniques, logistiques, financières et de production dans un référentiel unique. Les ventes, les achats, les stocks, les méthodes, la production, la qualité et la comptabilité travaillent ainsi sur la même information, plutôt que sur des fichiers Excel et des logiciels isolés.
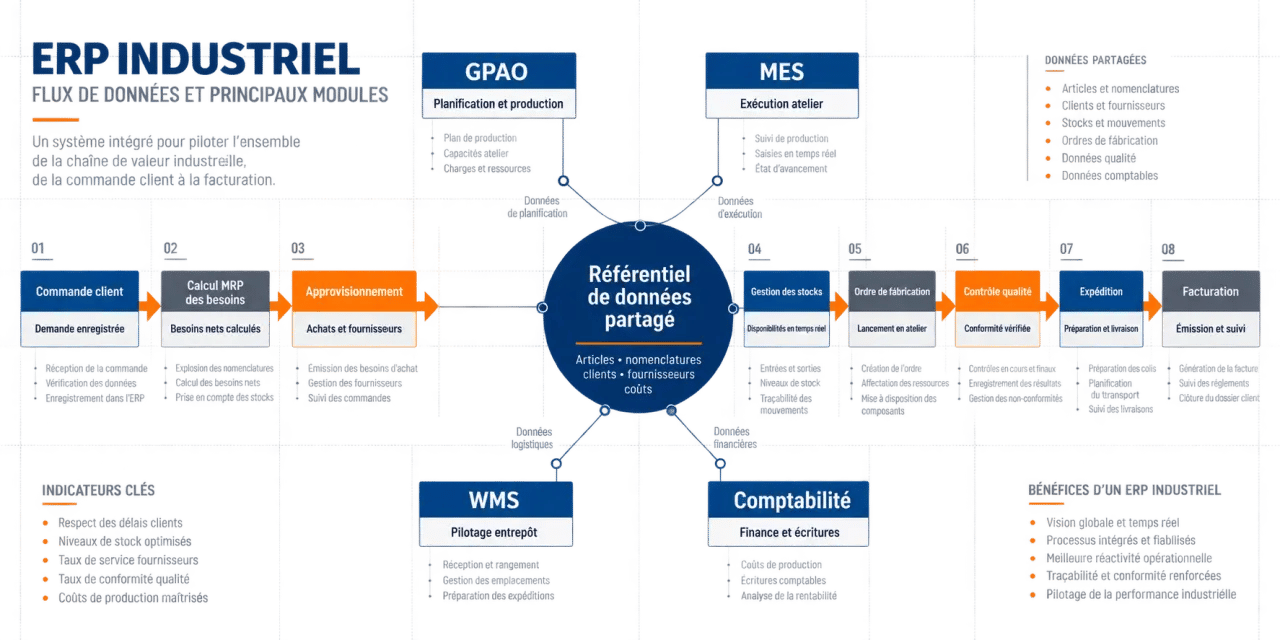
Cette centralisation limite les ressaisies et accélère les arbitrages. Lorsqu’une commande est enregistrée, l’ERP peut vérifier les stocks, calculer les composants nécessaires, proposer un approvisionnement ou déclencher un ordre de fabrication. Les services disposent alors d’une vision cohérente des délais, des coûts engagés et de l’avancement réel.
ERP, GPAO, MRP et MES : des rôles complémentaires
La GPAO, ou gestion de production assistée par ordinateur, structure la fabrication : nomenclatures, gammes opératoires, ordres de fabrication et suivi des opérations. Le MRP planifie les besoins en matières et en ressources à partir des commandes, des prévisions, des stocks et des délais. Le calcul des besoins nets, souvent appelé CBN, détermine ce qui doit être fabriqué ou acheté.
Le MES intervient plus près de l’atelier. Il recueille notamment les déclarations de production, les temps, les arrêts et les données machines. Un ERP peut fonctionner sans MES dans un environnement simple. L’interconnexion devient utile lorsque le suivi en temps réel, la traçabilité fine ou l’automatisation des remontées terrain sont prioritaires. Un APS peut également compléter l’ERP pour l’ordonnancement à capacité finie.
Les données de production qui doivent être justes dès le départ
Un projet ERP échoue rarement faute de fonctionnalités. Les données de base sont plus souvent en cause lorsqu’elles sont incomplètes, incohérentes ou mal gouvernées. Avant de comparer les éditeurs, l’entreprise doit identifier les informations qui font fonctionner ses flux industriels et désigner les responsables de leur mise à jour.
Nomenclatures, gammes et ordres de fabrication
La nomenclature décrit les composants, les matières, les sous-ensembles et les quantités nécessaires à un produit fini. Dans une fabrication complexe, elle doit gérer plusieurs niveaux, des variantes, des remplacements et des versions. La gamme opératoire décrit les étapes de fabrication, les postes de charge, les temps prévus et les ressources mobilisées. Ensemble, ces deux référentiels servent à calculer les besoins, la charge et le prix de revient.
L’ordre de fabrication transforme ce modèle technique en action : quantité à produire, date, composants à prélever, opérations à effectuer et statut d’avancement. L’ERP doit permettre de comparer le prévu au réalisé, notamment pour les consommations, les rebuts, les temps et les coûts. Cette comparaison aide à corriger les écarts et à fiabiliser les calculs suivants.
La traçabilité ne concerne pas uniquement les secteurs réglementés
La gestion des lots, des numéros de série, des contrôles et des non-conformités sécurise la traçabilité amont et aval. Elle permet d’identifier rapidement les matières utilisées dans une fabrication, les clients livrés et les opérations réalisées. Même hors d’un secteur fortement réglementé, cette capacité réduit le temps de recherche lors d’un litige, d’un retour client ou d’un problème fournisseur.
Les données de délai doivent être vérifiées avec la même rigueur : date de besoin, délai fournisseur, capacité machine, durée d’opération et délai de contrôle. Une seule valeur erronée peut décaler la planification, créer un faux retard ou masquer une rupture à venir. Tester ces paramètres avec des scénarios réels est donc aussi important que valider les écrans et les rapports.
Choisir l’ERP selon le modèle de production et l’écosystème
Il n’existe pas de meilleur ERP industriel universel. Une PME de sous-traitance, un fabricant à l’affaire et une entreprise multisite n’ont ni les mêmes flux, ni le même niveau de paramétrage, ni les mêmes besoins d’intégration. Le premier critère de choix reste le mode de production.
- Production sur stock : priorité aux prévisions, au réapprovisionnement, à la rotation des articles et à la disponibilité des stocks.
- Production à la commande : priorité au lien entre commande client, planification, approvisionnements et promesse de délai.
- Production à l’affaire : priorité au chiffrage, au suivi budgétaire par projet, aux évolutions techniques et au contrôle des marges.
- Production configurée ou complexe : priorité aux nomenclatures multiniveaux, aux variantes, aux versions et aux règles de configuration.
Repères pour comparer les principales solutions
| Solution ou famille | Profil souvent recherché | Point de vigilance |
|---|---|---|
| Odoo, Axelor | PME recherchant modularité, personnalisation ou approche open source | Évaluer les modules industriels, les développements et l’expertise de l’intégrateur |
| Microsoft Dynamics, SAP Business One | Entreprises déjà équipées d’un environnement Microsoft ou SAP | Vérifier l’adéquation du périmètre production et des extensions métier |
| Divalto, Clipper, Sylob | PMI et industriels recherchant une couverture orientée production | Tester les scénarios spécifiques : affaire, SAV, mobilité, qualité ou multisite |
| Sage X3, Infor, Epicor, SAP | ETI, organisations complexes ou déploiements multi-entités | Anticiper la gouvernance, le budget d’intégration et la conduite du changement |
| NetSuite, Archipelia | Entreprises attirées par une approche cloud et un pilotage centralisé | Contrôler les intégrations, la réversibilité des données et les besoins de l’atelier |
Ce tableau ne remplace pas une démonstration sur vos propres cas d’usage. Demandez aux éditeurs ou aux intégrateurs de dérouler un flux complet : devis, commande, calcul des besoins, achat, fabrication, contrôle, livraison et facture. Un démonstrateur qui navigue uniquement entre des écrans standard ne prouve pas l’adéquation du logiciel.
Évaluer le coût total plutôt que le prix des licences
Les offres peuvent être proposées par abonnement SaaS, par licences ou sur devis. Le montant affiché ne représente qu’une partie du coût total de possession. L’intégration, le paramétrage, la reprise des données, les interfaces, les développements spécifiques, la formation et le support pèsent souvent fortement dans le budget réel.
Le cloud limite généralement l’infrastructure interne et facilite l’accès distant. Il faut toutefois examiner l’hébergement, les sauvegardes, la disponibilité, les droits d’accès et les conditions de réversibilité. Une installation sur site peut répondre à certaines contraintes d’architecture ou de sécurité, mais elle demande davantage de compétences internes. Le choix dépend des exigences métier et informatiques, pas d’une préférence de principe.
- Listez les utilisateurs par rôle : atelier, méthodes, achats, qualité, finance et direction.
- Distinguez les fonctions indispensables au démarrage des améliorations activables plus tard.
- Chiffrez les connecteurs vers le CRM, la comptabilité, le MES, le WMS, la maintenance, l’e-commerce ou les outils de conception.
- Prévoyez un budget pour nettoyer, dédoublonner et reprendre les données utiles.
- Définissez des indicateurs de retour sur investissement : respect des délais, niveau de stock, rebuts, marge, temps de ressaisie et fiabilité des inventaires.
Transformer le projet ERP en outil adopté sur le terrain
Un déploiement robuste commence par un cadrage court mais exigeant. Il faut cartographier les flux réels, y compris les exceptions : rupture de composant, changement d’indice, sous-traitance, retouche, retour qualité ou urgence client. Cette phase aboutit à un cahier des charges priorisé, avec des règles de gestion explicites plutôt qu’à une accumulation de demandes de personnalisation.
Déployer par scénarios et non par silos
La recette doit tester des parcours de bout en bout, avec des données proches du réel. Un scénario peut relier une commande urgente à un stock insuffisant, un achat, une réception de lot, un ordre de fabrication, un contrôle qualité, une livraison et une écriture de facturation. Cette méthode révèle les ruptures d’interface et les règles de gestion oubliées plus sûrement qu’un test module par module.
Enfin, l’adoption dépend des utilisateurs clés. Impliquer la production, la supply chain, la qualité, la finance et la DSI dès le paramétrage permet de rapprocher les besoins du terrain et la cohérence globale du système. Une formation par rôle, une documentation des gestes récurrents et un support maintenu après la mise en production évitent que l’ERP industriel redevienne un simple outil de saisie, contourné par des tableurs parallèles.